

 English
 Español
 Deutsch


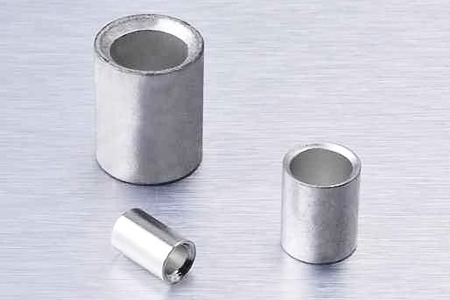
Zwei identische Steckverbinder, die auf identische Drähte gecrimpt werden, können zwei sehr unterschiedliche Verbindungen ergeben: eine, die jahrelang hält, und eine, die sich löst, sobald am Kabel gezogen wird. A Crimpverbinder beruht darauf, dass die Metallhülse den Strom leitet, aber die Festigkeit der fertigen Verbindung ergibt sich daraus, wie sich die Hülse um den Draht herum verformt, und diese Verformung wird fast ausschließlich durch die Crimpmatrize und nicht nur durch den Stecker gesteuert.
Was der Würfel tatsächlich formt
Beim Crimpen eines Crimpverbinders wird die Hülse um die abisolierten Drahtlitzen herum zusammengedrückt, bis das Metall kalt fließt und sich um jede einzelne Litze legt, anstatt nur die äußere Schicht zusammenzudrücken. Ein Crimpverbinder erreicht dies durch das spezielle Profil, das in die Crimpmatrize geschnitten wird, unabhängig davon, ob es sich bei dieser Form um eine einfache Vertiefung, eine sechseckige Kompression oder ein komplexeres Mehrpunktmuster handelt. Das Matrizenprofil bestimmt, wie gleichmäßig sich die Kompressionskraft über den Umfang des Zylinders verteilt, und bei einer ungleichmäßigen Verteilung bleiben einige Stränge locker gehalten, während andere fast die gesamte mechanische Belastung übernehmen.
Die Anpassung dieses Profils an die Crimp-Steckerserie ist wichtig, da eine Matrize, die für eine Wandstärke des Zylinders gebaut ist, die Kraft nicht korrekt auf einen Zylinder einer anderen Produktlinie verteilt, selbst wenn die beiden Steckverbinder von außen ähnlich aussehen. Ein Crimpverbinder, der mit der falschen Matrizengeometrie gecrimpt wurde, kann von außen korrekt komprimiert aussehen, während die Litzen im Inneren ungleichmäßig geklemmt bleiben – ein Mangel, der durch eine visuelle Inspektion allein nicht erkannt werden kann.
Crimphöhe als die Zahl, die tatsächlich überprüft wird
Die Crimphöhe, das gemessene Maß über den komprimierten Zylinder nach dem Crimpen, ist der Wert, der die Matrizeneinstellung mit der mechanischen Integrität der fertigen Verbindung verknüpft. Zu wenig Kompression und der Zylinder greift die Litzen nicht fest genug, um der Auszugskraft standzuhalten. Zu viel Kompression führt dazu, dass das Metall so dünn wird, dass es den Strom zuverlässig weiterleiten kann, und manchmal reißt die Zylinderwand vollständig. Ein auf die richtige Höhe gecrimpter Crimpverbinder sitzt in einem schmalen Fenster, in dem das Metall ausreichend kalt geflossen ist, um die Litzen zu verriegeln, ohne das Laufmaterial zu stark zu beanspruchen.
Aus diesem Grund verfügen Crimpwerkzeuge für den Produktionseinsatz über eine kalibrierte Einstellung anstelle einer einzelnen festen Einstellung, sodass der Bediener die exakte Kompression einstellen kann, die für eine bestimmte Drahtstärke und Zylindergröße erforderlich ist. Eine Crimpverbindung, die hergestellt wird, ohne diese Höhe anhand der Angaben des Steckerherstellers zu überprüfen, ist kaum mehr als eine Schätzung, selbst wenn die Crimpzange selbst gut gewartet ist und der Stecker für den Draht richtig ausgelegt ist.
Auszugskraft als Praxistest
Sobald eine Verbindung gecrimpt ist, gibt die Prüfung der Auszugskraft einen direkten Aufschluss darüber, ob die Matrize und die Crimphöhe tatsächlich eine mechanisch einwandfreie Verbindung ergeben. Eine Probe wird unter einer kontrollierten, zunehmenden Last gezogen, bis der Draht entweder aus dem Zylinder rutscht oder außerhalb des Zylinders bricht, und die Last beim Versagen wird mit dem Minimum verglichen, das die Spezifikation des Steckverbinders für diesen Drahtquerschnitt vorsieht. Ein Crimp-Stecker, der unterhalb der angegebenen Auszugskraft versagt, deutet auf ein Matrizen- oder Höhenproblem vorgelagert hin, nicht unbedingt auf einen Defekt am Stecker selbst.
Beim Testen einer Probe aus einem Produktionslauf von Crimpverbindungsverbindungen wird nicht davon ausgegangen, dass sich jede Crimpverbindung genauso verhält wie die zuvor überprüfte. Dadurch werden Abweichungen aufgedeckt, die sich einschleichen können, wenn sich eine Matrize abnutzt oder wenn sich die Technik eines Bedieners über eine lange Schicht hinweg ändert. Eine Crimpverbindung, die den Test zu Beginn eines Durchgangs bestanden hat, kann auch später noch versagen, wenn die Matrize so stark abgenutzt ist, dass sich die Art und Weise ändert, wie sie den Zylinder zusammendrückt. Aus diesem Grund ist die regelmäßige Probenahme genauso wichtig wie die anfängliche Überprüfung der Einrichtung.
Passende Drahtlitzenanzahl zum Laufdesign
Die Drahtkonstruktion fügt eine weitere Variable hinzu, die die Matrize berücksichtigen muss. Ein massiver Leiter und ein feindrähtiger Leiter derselben Stärke verhalten sich unter Druck unterschiedlich, da der feindrähtige Draht über mehr einzelne Oberflächen verfügt, die miteinander verbunden werden müssen, und nicht, dass sich ein durchgehender Kern als eine einzige Masse verformt. Ein für feindrähtige Drähte konzipierter Crimpverbinderzylinder verwendet oft einen längeren Zylinder oder ein anderes Innenprofil als einer, der hauptsächlich für massive oder grobdrähtige Drähte gedacht ist, wodurch die Litzen mehr Oberfläche zum Greifen haben.
Käufer spezifizieren Crimpverbinder Teile für eine neue Baugruppe profitieren von der Bestätigung, dass das Gehäusedesign mit der tatsächlichen Drahtkonstruktion übereinstimmt, anstatt davon auszugehen, dass jeder für eine bestimmte Stärke ausgelegte Steckverbinder unabhängig von der Litzenanzahl die gleiche Leistung erbringt. Durch die Abstimmung von Hülsendesign, Gesenkprofil und Crimphöhe wird aus einem Steckverbinder mit korrekter Nennleistung eine Verbindung, die dem Zug und den Vibrationen, denen eine fertige Baugruppe im Betrieb ausgesetzt ist, tatsächlich standhält, anstatt einen der drei Punkte für sich allein als ausreichend zu betrachten.